

Sistem quenching diimpor kana jalur filamén, pikeun mastikeun naha sistem quenching fungsina sacara efektif dina produksi benang filamén, anjeun tiasa mertimbangkeun faktor-faktor ieu:
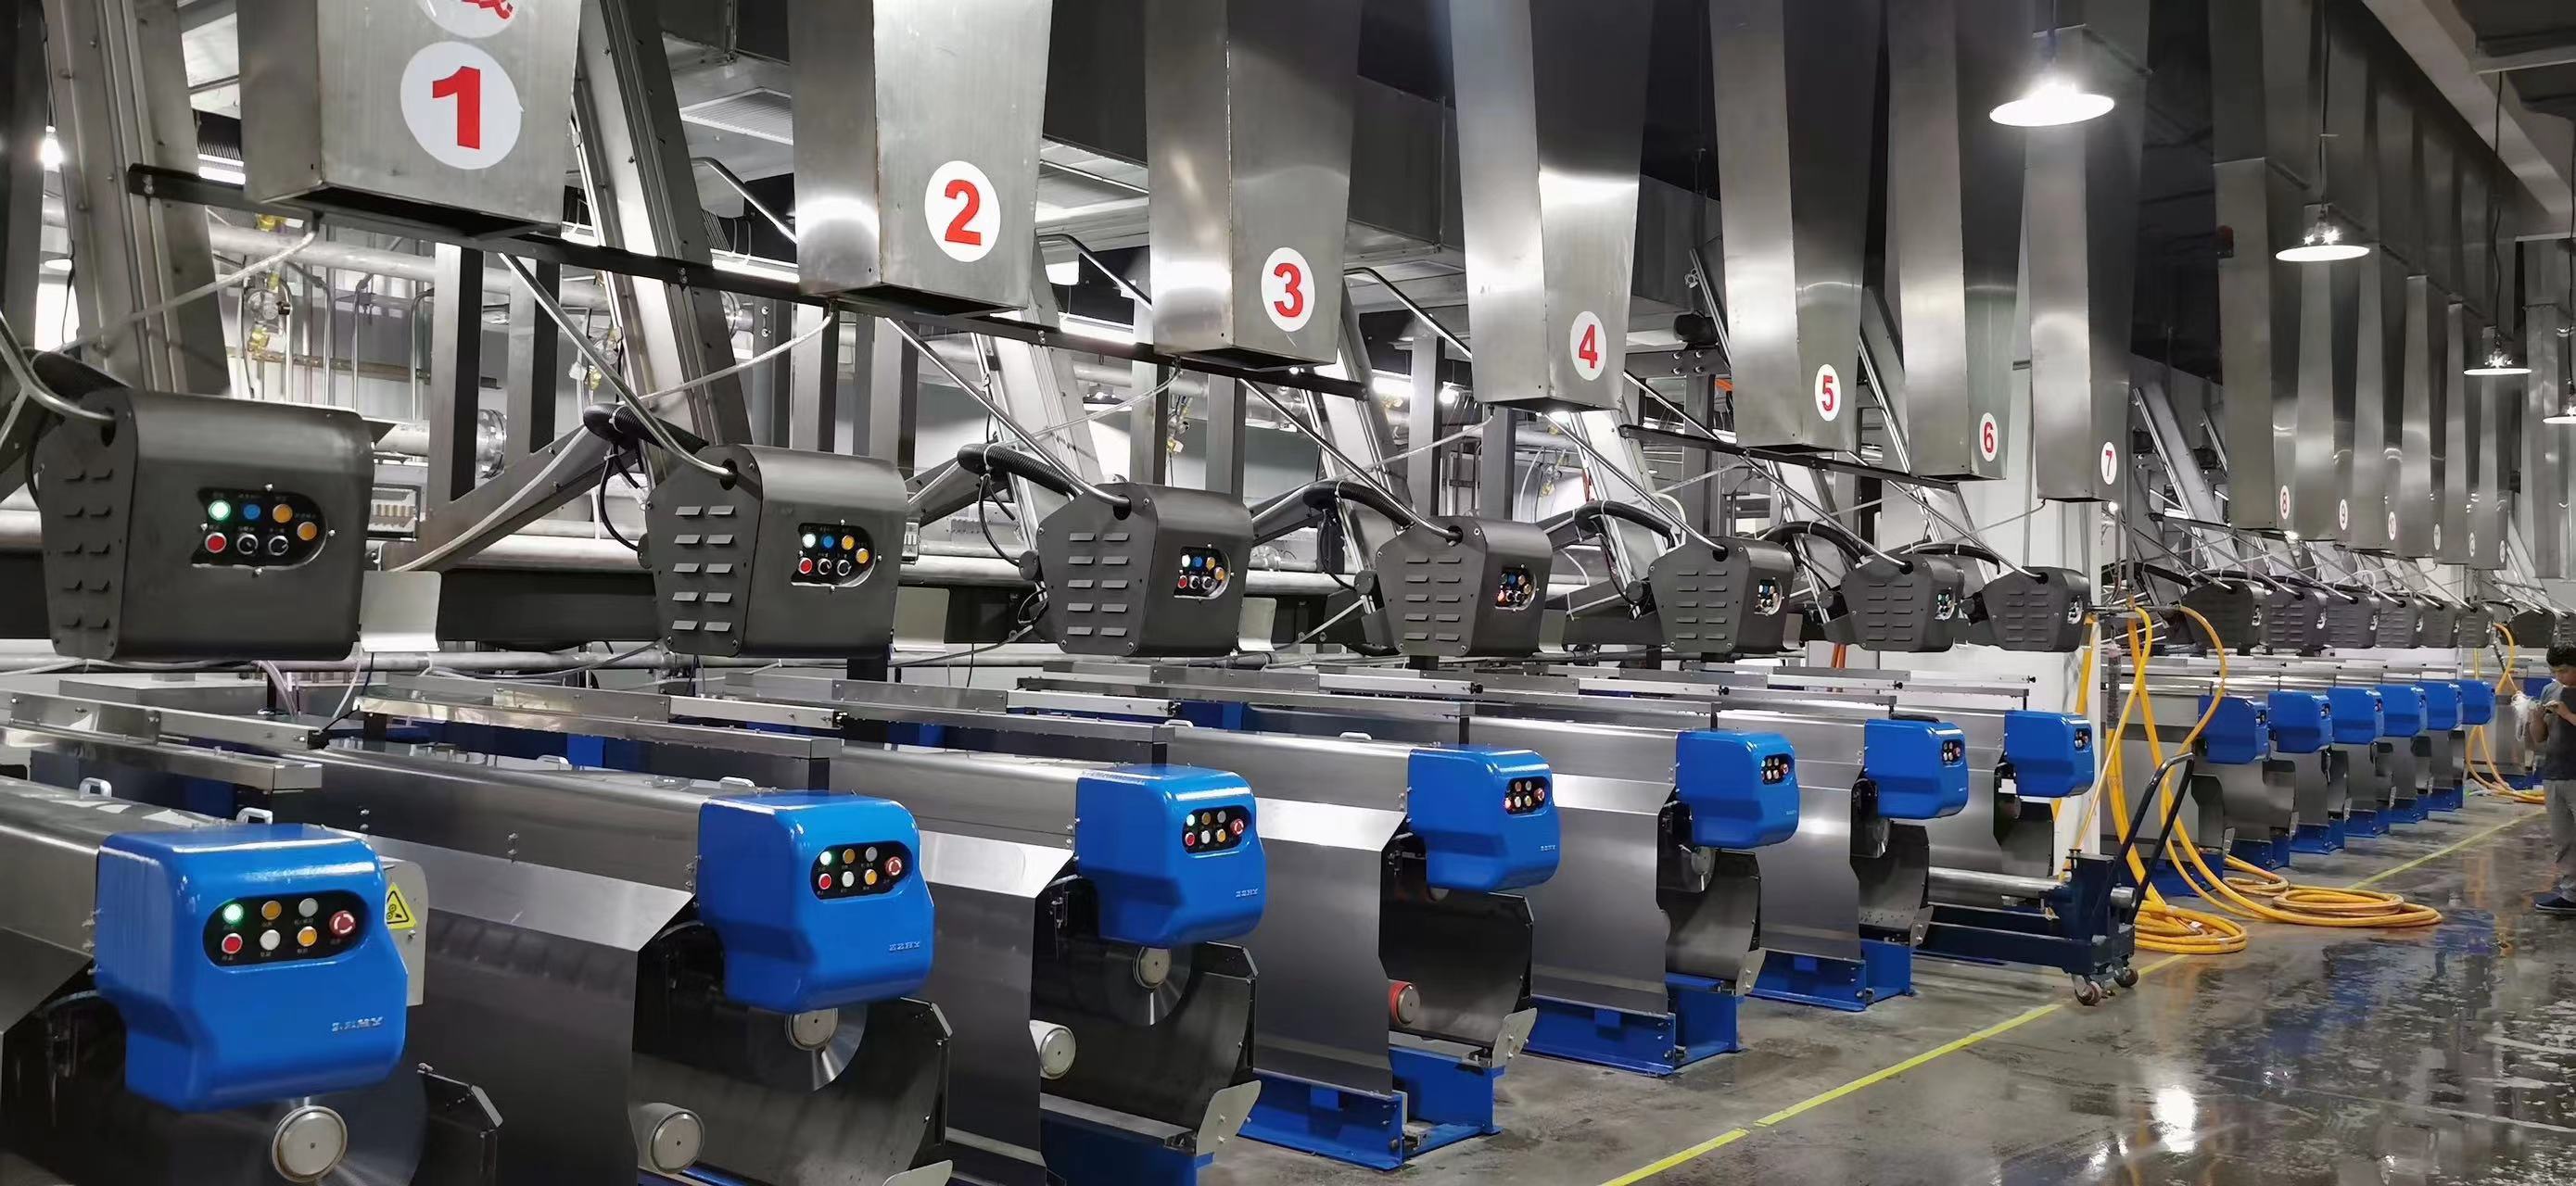
Pendinginan Filamen: Pariksa naha sistem quenching nyayogikeun pendinginan anu cekap sareng konsisten kana filamen. Filamen kedah gancang didinginkan dugi ka suhu anu dipikahoyong pikeun ngamantapkeun sareng ngastabilkeunana sacara efektif.
Kaseragaman: Nilai kaseragaman pendinginan dina lébar sareng panjang bungkus filamén. Pastikeun yén prosés pendinginan konsisten dina sakumna penampang bungkus filamén pikeun nyingkahan variasi sipat sapanjang benang.
Kualitas Benang: Évaluasi kualitas benang anu dihasilkeun. Sistem quenching kedah ngahasilkeun benang kalayan ciri anu dipikahoyong, sapertos orientasi molekul anu pas, kakuatan tarik, elongasi, susut, sareng sipat-sipat anu ditangtukeun anu sanés.
Parameter Prosés: Ngawaskeun sareng ngontrol parameter prosés anu aya hubunganana sareng sistem quenching, sapertos suhu hawa/cai pendingin, laju aliran, tekanan, sareng desain nozzle. Parameter ieu kedah dioptimalkeun pikeun ngahontal laju pendinginan sareng profil pendinginan anu dipikahoyong.
Inspeksi Visual: Laksanakeun inspeksi visual tina filamén sareng benang salami produksi. Tingali tanda-tanda pendinginan anu henteu konsisten, sapertos penampilan permukaan anu henteu rata, variasi diaméter, atanapi cacad anu katingali.
Pemantauan Kinerja: Terus-terusan ngawas sareng ngarékam parameter prosés anu relevan, kalebet suhu, tekanan, sareng waktos pendinginan, pikeun mastikeun yén éta tetep aya dina kisaran anu ditangtukeun. Sagala panyimpangan kedah diidentipikasi sareng dikoréksi langsung.
Uji Kualitas: Laksanakeun uji kualitas rutin dina benang anu dihasilkeun pikeun mastikeun naha éta nyumponan spésifikasi sareng standar anu dibutuhkeun. Ieu tiasa kalebet uji pikeun kakuatan benang, elongasi, susut, denier, tahan luntur warna, sareng sipat-sipat anu sanés anu aya hubunganana.
Ku cara meunteun faktor-faktor ieu sareng ngalaksanakeun pamariksaan rutin sareng uji kualitas, anjeun tiasa mastikeun yén sistem quenching fungsina leres sareng ngahasilkeun benang filamén kalayan kualitas anu dipikahoyong. Penting ogé pikeun mertimbangkeun sarat atanapi standar khusus anu ditetepkeun ku prosés produksi khusus anjeun sareng nyaluyukeun sistem quenching sasuaina.
Sareng biasana aya dua jinis quenching kanggo anjeun milih:
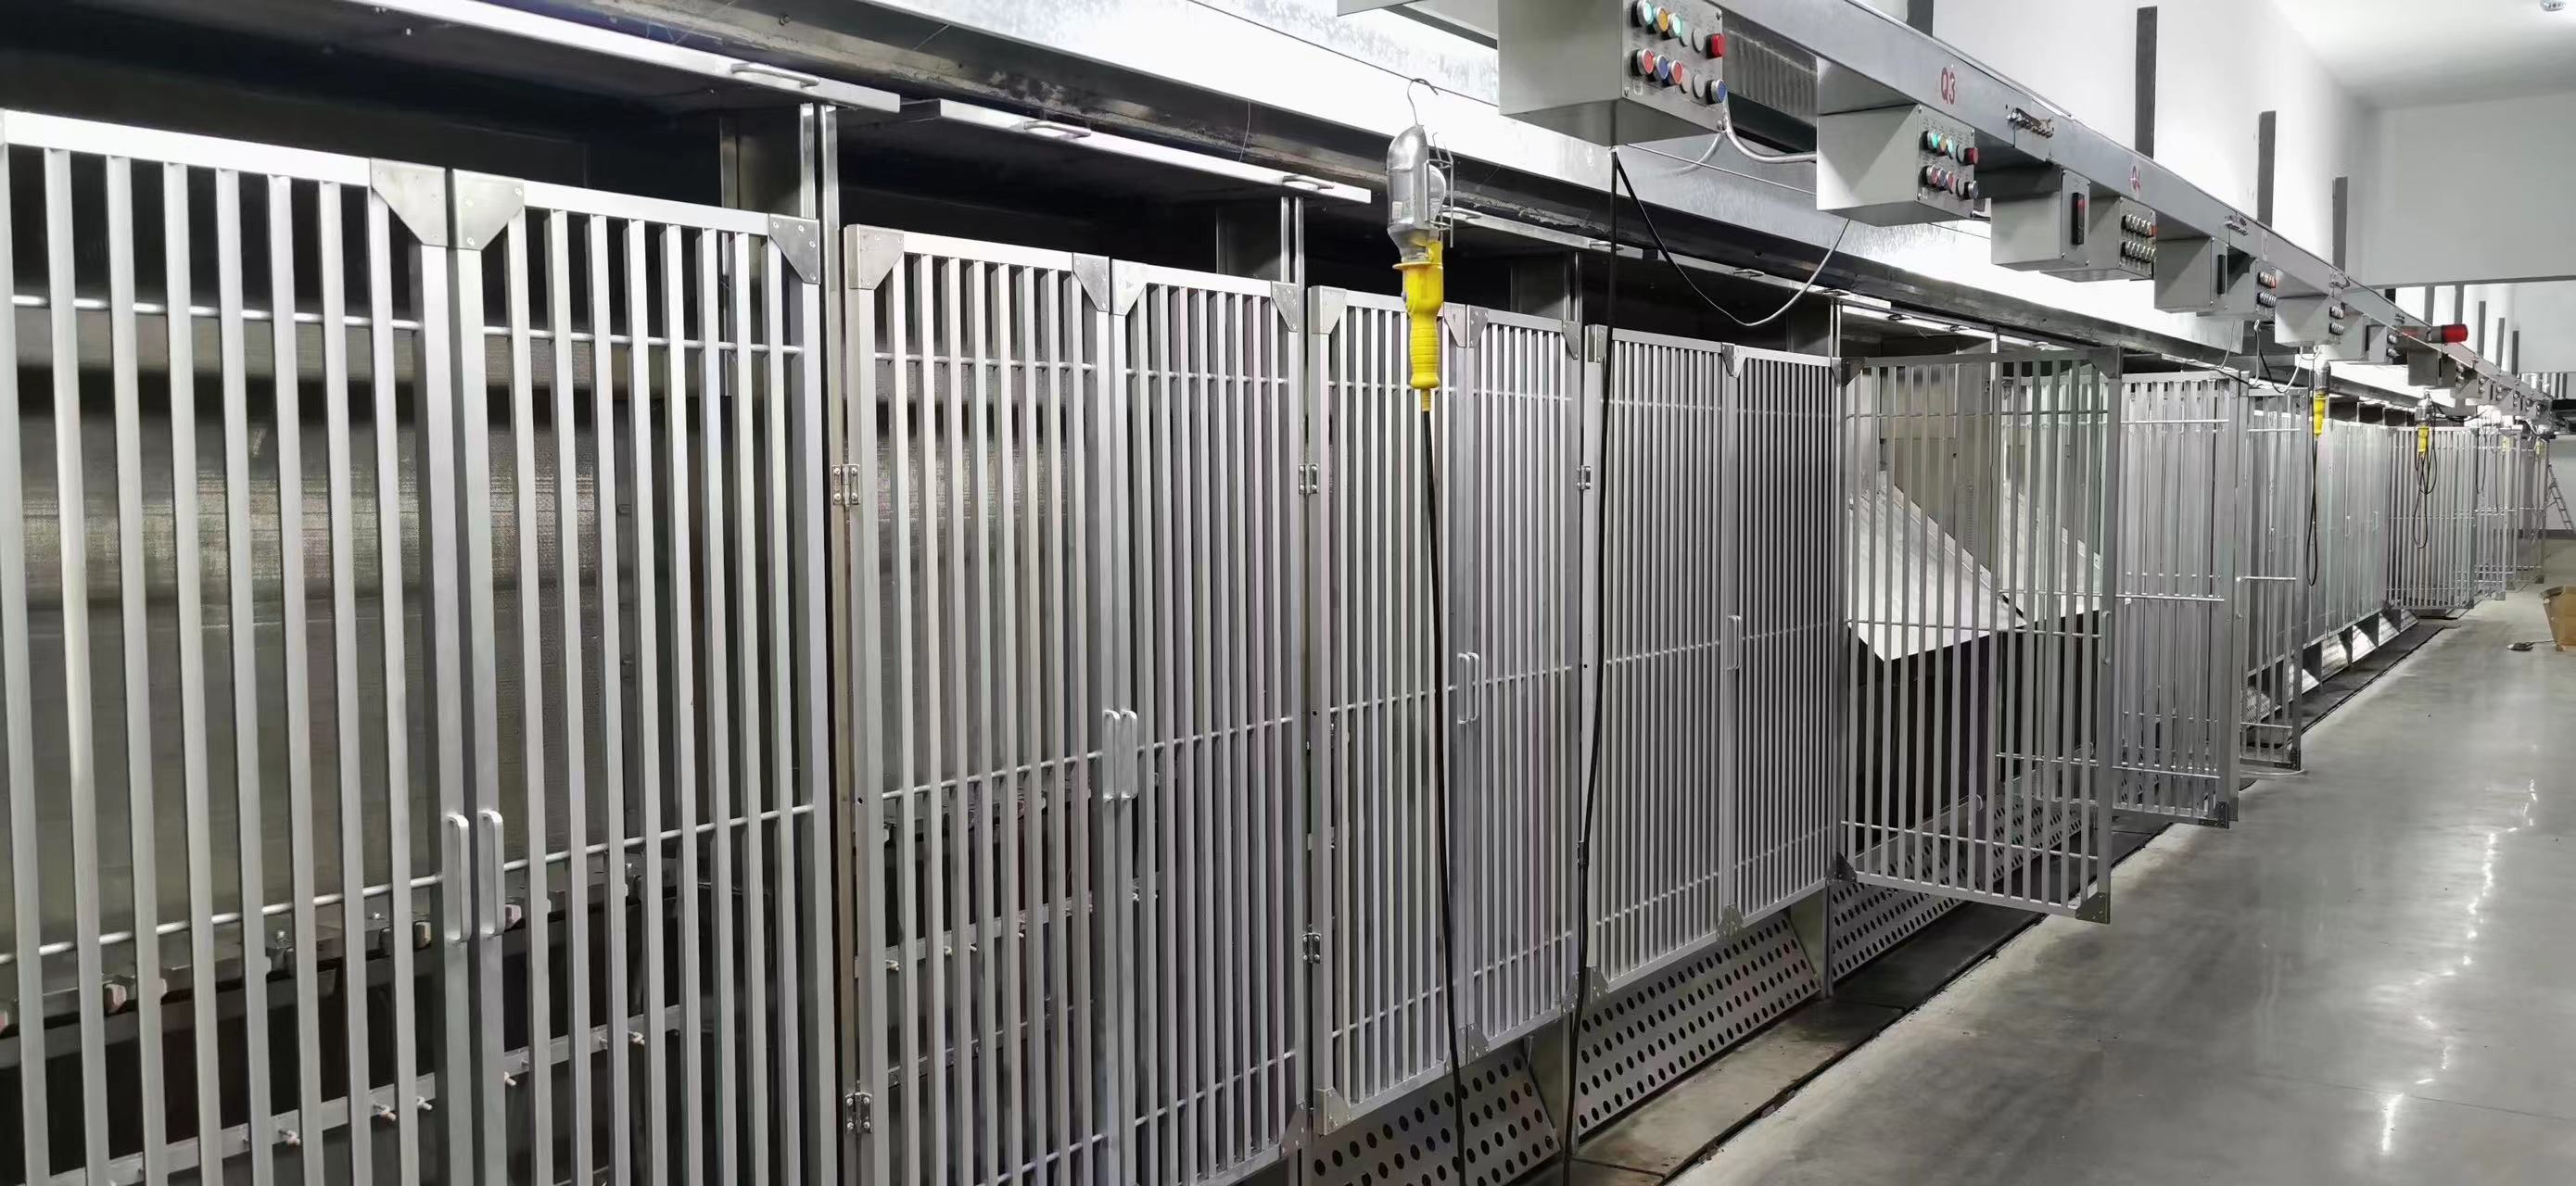
Quenching EVO (Edge-Variable Overfeed) sareng cross-quenching mangrupikeun dua téknik anu béda anu dianggo dina produksi benang filamén. Ieu bédana konci na:
EVO (Edge-Variable Overfeed) Quenching: EVO quenching nyaéta téknik quenching husus anu utamina dianggo dina produksi FDY (Fully Drawn Yarn). Ieu ngalibatkeun ngontrol laju pendinginan filamén, khususna di sisi atanapi sela-sela benang. Ku cara nyaluyukeun overfeed filamén di sisi-sisina salami prosés quenching, penyusutan diferensial didamel antara tengah sareng sisi benang. Susut diferensial ieu nyumbang kana kamekaran struktur crimp anu dipikahoyong sareng ningkatkeun bulkiness dina benang FDY.
Cross-Quenching: Cross-quenching, di sisi séjén, nyaéta prosés pendinginan anu lumangsung langsung saatos filamén diékstrusi dina produksi benang filamén. Ieu ngalibatkeun filamén dipanaskeun ku metode pendinginan gancang, sapertos nganggo hawa tiis atanapi cai, pikeun ngamankeun sareng ngastabilkeunana. Cross-quenching ngabantosan pikeun ngajaga orientasi molekular sareng sipat fisik filamén anu dipikahoyong. Ieu umumna dianggo dina rupa-rupa jinis produksi benang filamén, kalebet POY (Partially Oriented Yarn) sareng FDY.
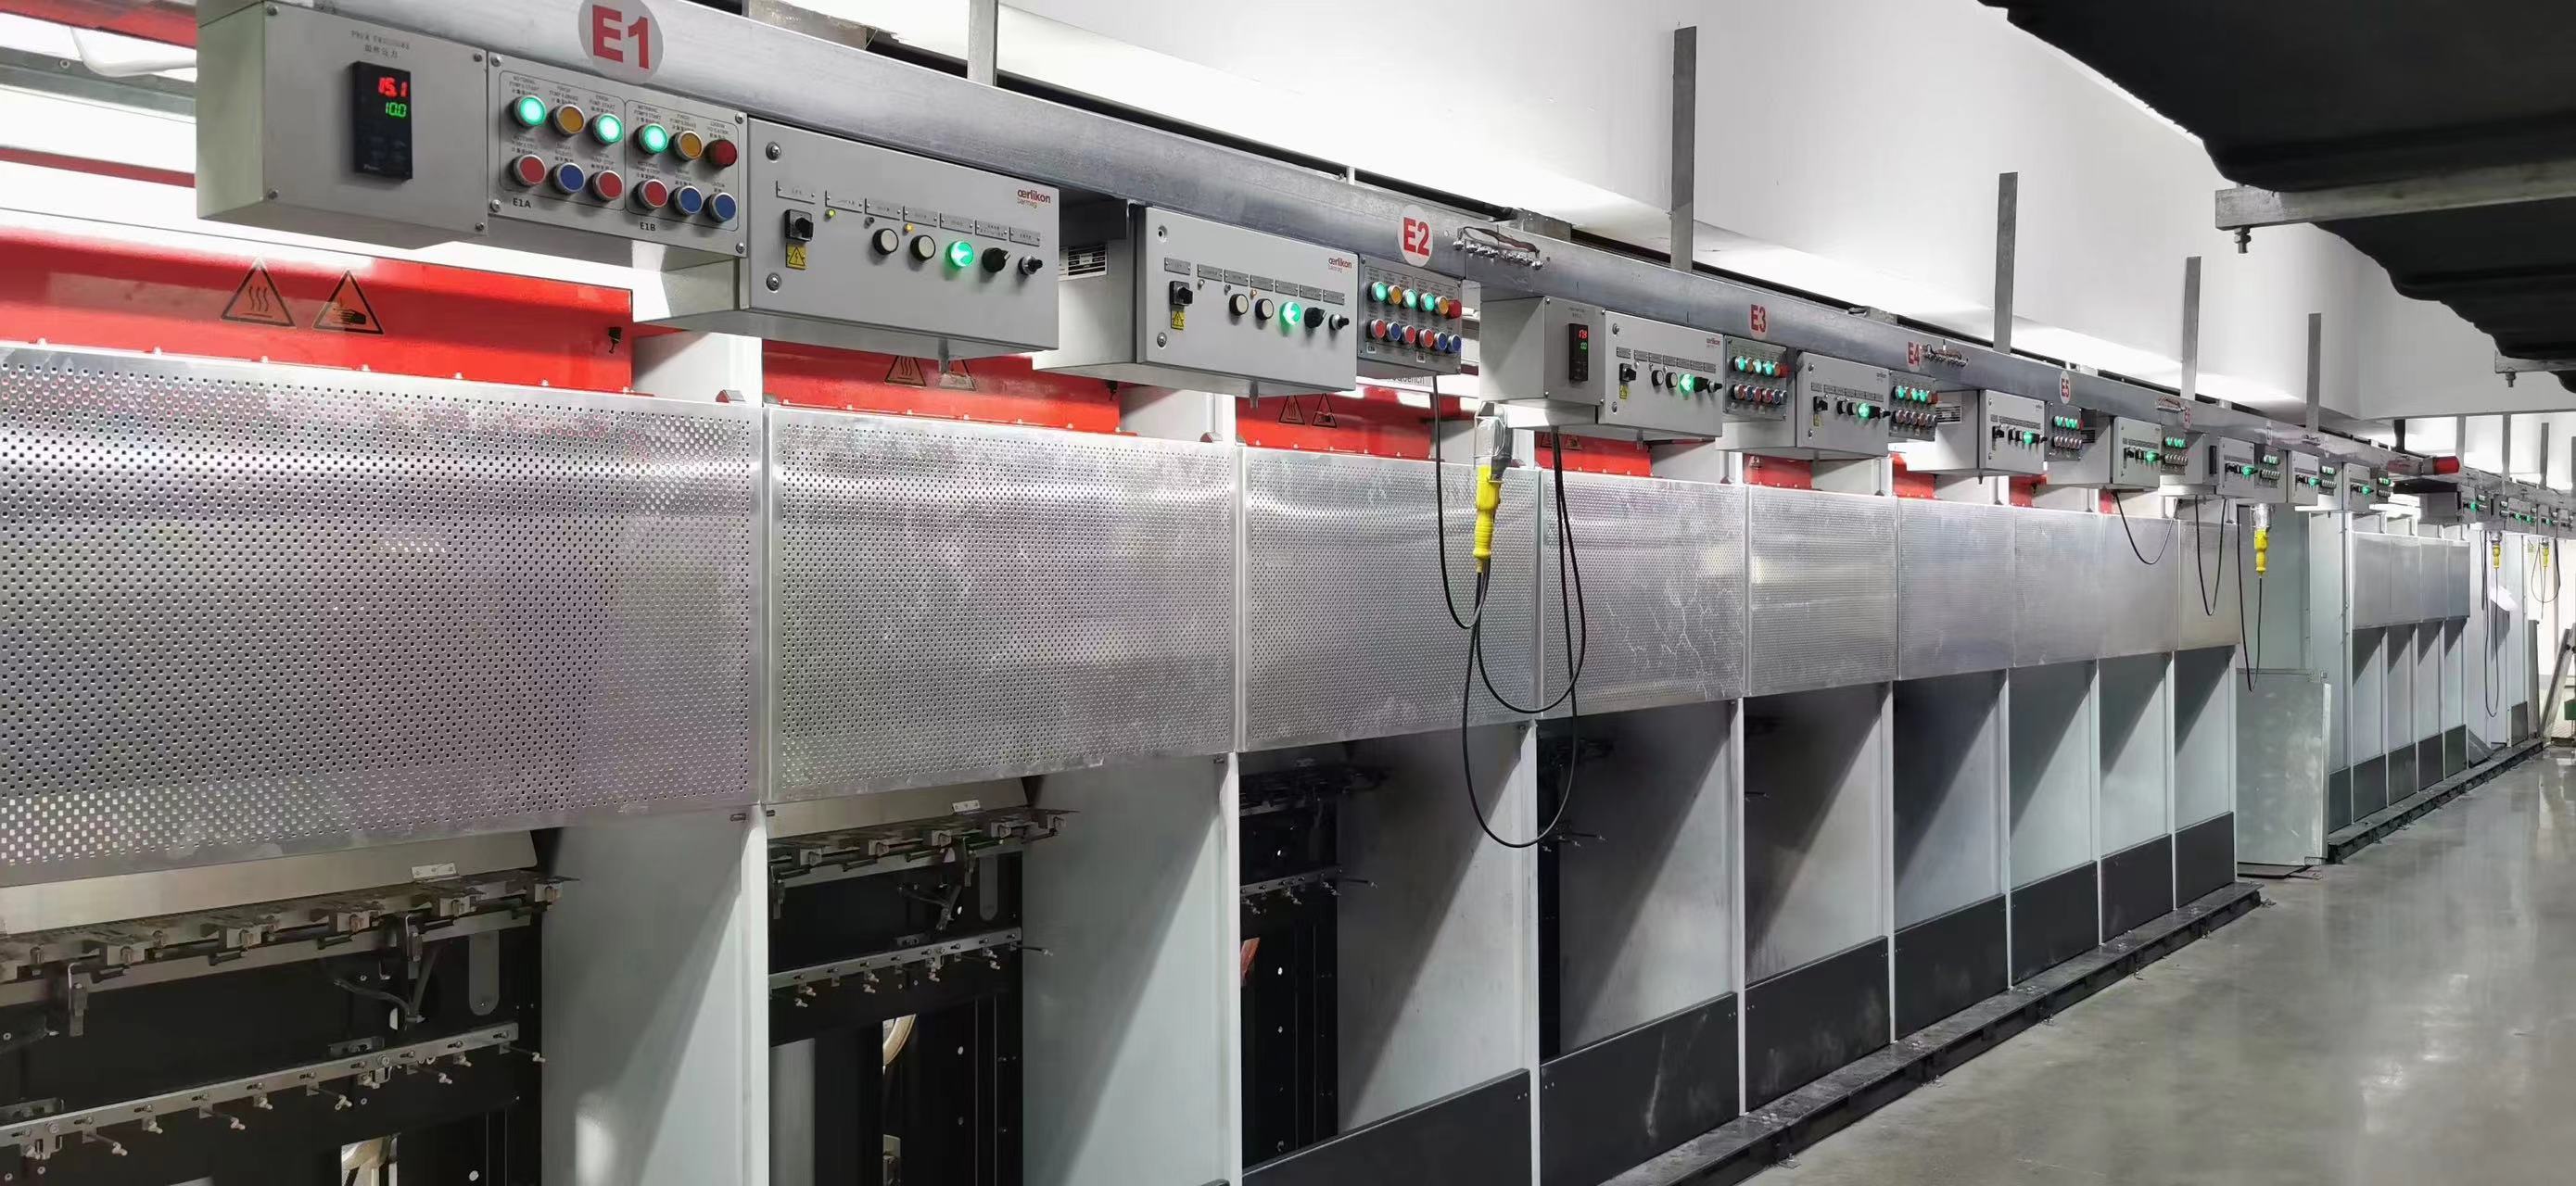
Singkatna, bédana utama antara EVO quenching sareng cross-quenching aya dina tujuan sareng pangaruhna. EVO quenching dirancang khusus pikeun nyiptakeun penyusutan diferensial sareng ngahontal struktur crimp sareng bulkiness anu dipikahoyong dina benang FDY. Cross-quenching, di sisi anu sanés, nyaéta prosés pendinginan umum anu diterapkeun pikeun ngastabilkeun filamén sareng ngajaga orientasi molekuler sareng sipat fisikna dina rupa-rupa jinis produksi benang filamén.
Waktos posting: 05-Jun-2023